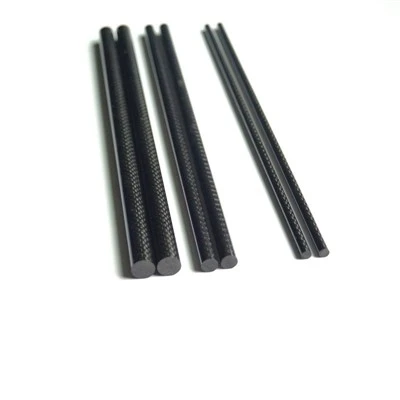
V oblasti vysoce{0}}kompozitních materiálů se spojovací tyče z uhlíkových vláken staly kritickou součástí v aplikacích, jako je letectví, stavebnictví a přesné mechanické převody, a to díky své nízké hmotnosti, vysoké pevnosti a odolnosti proti korozi. Ať už se používá v sacích tyčích ropných polí, nosných čepicích lopatek větrných turbín nebo systémech zesílení mostních konstrukcí, jeho kvalita přímo ovlivní bezpečnost a životnost celého systému. Vzhledem k vysoké složitosti samotného procesu pultruze uhlíkových vláken se však úroveň kvality produktů na trhu výrazně liší. Jak vědeckým a systematickým způsobem hodnotit kvalitu spojovacích tyčí z uhlíkových vláken se stalo profesionální schopností, kterou musí inženýři a pracovníci nákupu ovládat.
Tento článek bude analyzovat výrobní proces, mechanické vlastnosti, identifikaci závad a testování a ověřování a poskytne soubor praktických a cenných pokynů pro hodnocení kvality.
Jak proces pultruze určuje kvalitu?
Abychom mohli posoudit kvalitu spojovacích tyčí z uhlíkových vláken, musíme nejprve porozumět jejich základnímu výrobnímu procesu-pultruze. Samotný proces je jako „geny“ spojovací tyče z uhlíkových vláken, které určují vnitřní strukturu materiálu a limity výkonu. Vysoce-kvalitní spojovací tyče z uhlíkových vláken nejsou jen směsí vláken a pryskyřice, ale spíše výsledkem přesného řízení teploty, impregnace, napětí a rychlosti, které spolupracují.
Výroba obvykle začíná na stojanu příze, kde jsou stovky kontinuálních rovingů uhlíkových vláken vytahovány a udržovány rovné a nezkroucené pomocí speciálně navrženého vodícího systému. Tento krok je zásadní, protože i sebemenší zkroucení nebo nesouosost vláken může výrazně oslabit axiální pevnost táhla. Vlákna se poté impregnují v pryskyřičné lázni. U vysoce-kvalitních spojovacích tyčí musí být teplota a viskozita pryskyřice přísně kontrolována, aby bylo zajištěno úplné proniknutí každého monofilu; nedostatečná impregnace může vést k "suchým místům", potenciálním bodům koncentrace napětí, které mohou nakonec způsobit strukturální selhání.
Po impregnaci se svazek vláken dostává do vyhřívané kovové formy, kde probíhá gelovatění, vytvrzování a finální tvarování. Řízení teplotního gradientu formy je klíčové pro celý proces. Pokud je vstupní teplota příliš vysoká, povrchová pryskyřice předčasně vytvrdne, zapouzdří nevytvrzený vnitřní materiál a způsobí vnitřní praskání nebo bubliny. Pokud je teplota příliš nízká, nedostatečné vytvrzení při demontáži bude mít za následek nedostatečnou tvrdost a sníženou odolnost proti tečení. Současně musí být rychlost tažení přizpůsobena rychlosti vytvrzování pryskyřice. Nadměrná rychlost způsobí značné zbytkové napětí, které způsobí deformaci nebo prasknutí spojovací tyče během používání.
Proto jsou při hodnocení kvality spojovacích tyčí z uhlíkových vláken primárním hlediskem schopnosti dodavatele procesní kontroly. Pokročilí výrobci používají-monitorovací systémy v reálném čase k zaznamenávání klíčových parametrů, jako je teplota formy, napětí v tahu a viskozita pryskyřice, aby byla zajištěna konzistence v každém metru hotového výrobku. Spojovací tyče z uhlíkových vláken vyráběné s přísnou kontrolou procesu typicky vykazují vyšší stejnoměrnost hustoty, čímž pokládají pevný základ pro své vynikající mechanické vlastnosti.
Jaké jsou klíčové ukazatele mechanického výkonu?
Mechanické vlastnosti jsou klíčovými výkonnostními ukazateli pro hodnocení kvality spojovacích tyčí z uhlíkových vláken. Pro statiky je vzhled druhořadý; rozhodujícím faktorem je přesnost testovacích dat a jejich soulad se specifikacemi. Tři základní parametry pro posouzení kvality spojovacích tyčí z uhlíkových vláken jsou: pevnost v tahu, modul v tahu a objemový podíl vlákna.
Pevnost v tahu
Nejvýraznější výhodou spojovacích tyčí z uhlíkových vláken je jejich extrémně vysoká axiální pevnost v tahu. Podle norem, jako je ASTM D7205, by pevnost v tahu standardních modulových produktů měla být typicky větší než přibližně 2000 MPa; produkty používané ve špičkových-aplikacích, jako je letecký a kosmický průmysl, mohou přesáhnout 2500 MPa. Výrazně nižší pevnost obvykle ukazuje na nedostatečný obsah vláken, poškození vláken nebo špatnou vazbu pryskyřice na rozhraní.
Modul v tahu
Tento indikátor odráží tuhost materiálu, to znamená jeho schopnost odolávat axiální deformaci. Modul běžného standardního modulového uhlíkového vlákna je typicky mezi 120 a 140 GPa; materiály s vysokým modulem mohou dosáhnout přibližně 230 GPa nebo dokonce vyšší. Stabilita modulu je stejně důležitá: kolísání modulu u vysoce kvalitních-výrobků by mělo být řízeno v rozmezí ±5 %, aby byla zajištěna opakovatelnost a přesnost návrhu.
Objemový podíl vlákniny (FVF)
Uhlíkové vlákno nese hlavní zatížení, zatímco pryskyřice se používá hlavně pro přenos síly a tvarování. FVF spojovacích tyčí průmyslové-třídy je obvykle řízena na 60 %–70 %. Když je FVF pod asi 55 %, mechanická účinnost se výrazně sníží; zatímco překročení 75 % může znamenat nedostatečnou impregnaci a je náchylné k interlaminárnímu porušení smykem.
Kromě toho je klíčovým ukazatelem teplotní odolnosti také teplota skelného přechodu (Tg): čím vyšší je Tg, tím silnější je schopnost spojovací tyče udržovat mechanickou stabilitu za vysokých-teplotních podmínek. Stručně řečeno, důsledná interpretace a křížové{2}}ověření těchto parametrů (kombinace specifikací a provozních podmínek) je zásadním krokem při hodnocení, zda spojovací tyče z uhlíkových vláken splňují technické požadavky.
Jak rozpoznat běžné vzhledové a vnitřní vady?
Zatímco mechanické údaje jsou nejpřesvědčivější, vizuální kontrola zůstává účinnou metodou pro rychlé prověření kvality spojovacích tyčí z uhlíkových vláken. Stav povrchu spojovací tyče často odráží potenciální interní problémy s kvalitou a zkušení inspektoři obvykle dokážou většinu závad identifikovat zrakem, hmatem a zvukem.
V pultruzních produktech jsou různé typy kosmetických vad. Nejprve je třeba sledovat povrchovou úpravu. Povrch-kvalitní spojovací tyče z uhlíkových vláken by měl být hladký a jednotný, s konzistentním leskem a textura vlákna by měla být slabě viditelná, ale ne odhalená. Pokud dojde k „bělení vláken“ (obnažená vlákna), obvykle to znamená, že povrchová pryskyřice je příliš tenká nebo silně opotřebovaná, což může snadno vést k urychlenému stárnutí a degradaci výkonu v důsledku absorpce vlhkosti.
Za druhé, zkontrolujte, zda nejsou „bubliny“ nebo „doly“. Tyto vady jsou většinou způsobeny vlhkostí suroviny, těkavými látkami nebo separačními činidly, které se během procesu vytvrzování zcela nevypustí, což často odpovídá vnitřním dutinám, které jsou výchozím bodem pro potenciální poruchu.
Praskliny jsou u spojovacích tyčí z uhlíkových vláken vadou nulové{0}}tolerance. Podélné trhliny jsou většinou způsobeny tepelným namáháním během fáze ochlazování, zatímco příčné trhliny jsou běžně vidět, když je rychlost pultruze příliš vysoká, což způsobuje prasknutí pryskyřice před úplným vytvrzením. Praskliny jakéhokoli tvaru výrazně oslabí odolnost spojovací tyče proti únavě a měly by být okamžitě odstraněny.
Barevný rozdíl je také signál, který vyžaduje pozornost. Přestože je uhlíkové vlákno samo o sobě černé, pokud je v oblasti pryskyřice zjevné zbělení, skvrny nebo nerovnoměrné barevné pruhy, často to znamená, že pryskyřice není dostatečně bohatá, jsou zde bubliny nebo nedostatečná impregnace, což odráží špatnou kontrolu procesu.
U vnitřních defektů lze jako pomocnou metodu pro posouzení použít jednoduchou metodu poklepávání. Husté, vysoce{1}}kvalitní spojovací tyče z uhlíkových vláken vydávají při poklepání ostrý zvuk; pokud je zvuk matný, může dojít k delaminaci nebo velkému počtu pórů. Průřezová-kontrola je také klíčová: příčný-řez vysoce-kvalitní spojovací tyče z uhlíkových vláken by měl být hustý a jednotný, bez zjevných pórů nebo suchých svazků vláken; pokud je ve středu přítomna vrstvená struktura nebo "suché jádro", znamená to, že pryskyřice nebyla dostatečně impregnována, což je typický problém nedostatečné impregnace.
Podle ASTM D4385 (Classification of Appearance Defects in Pultruded Products of Thermoseting Reinforced Plastics) lze tyto problémy vzhledu standardizovat pro hodnocení. U spojovacích tyčí z uhlíkových vláken, které plní kritické strukturální funkce, je třeba odmítnout jakoukoli vadu vzhledu, která ovlivňuje výkon.
Závěr
Hodnocení kvality spojovacích tyčí z uhlíkových vláken je systematický proces zahrnující vědu o materiálech, technologii zpracování a technologii testování. Od přesné kontroly teploty, napětí a rychlosti pultruze ve výrobním procesu až po přísnou kontrolu mechanických vlastností, jako je pevnost v tahu a modul; od pečlivé kontroly vzhledových vad až po identifikaci vnitřních chyb pomocí nedestruktivních testovacích metod, každý krok přímo ovlivňuje spolehlivost konečného produktu. Vysoce-kvalitní spojovací tyče z uhlíkových vláken musí mít vysoký objemový podíl vláken, nízkou poréznost, úplné vytvrzení a bezchybný vzhled. Pro pracovníky nákupu a inženýry je spoléhání se na spolehlivá testovací data, dodržování autoritativních norem, jako je ASTM, a používání komplexních metod hodnocení jediným spolehlivým způsobem, jak zajistit, že vybrané produkty dokážou splnit kritické konstrukční úkoly. S neustálým pokrokem ve výrobní technologii a testovacích metodách se budou hranice výkonu a standardy kvality spojovacích tyčí z uhlíkových vláken nadále zlepšovat, což povede k širšímu a hlubšímu použití kompozitních materiálů ve více oblastech.